
 Technical datasheet
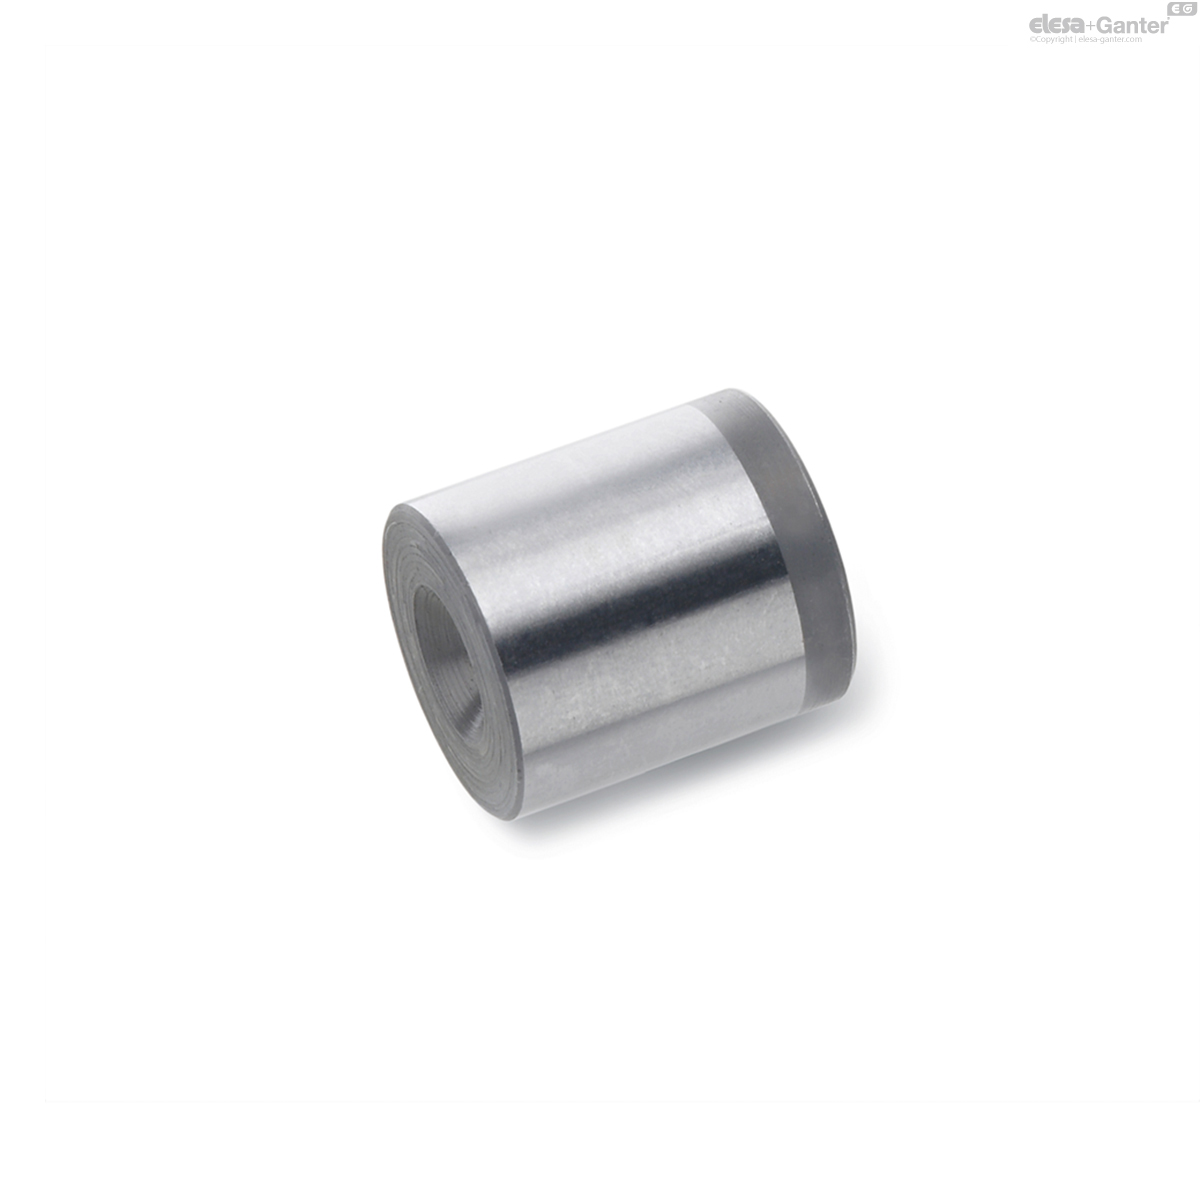
GN 249.1Raststücke
Raststücke
für federnde Druckstücke
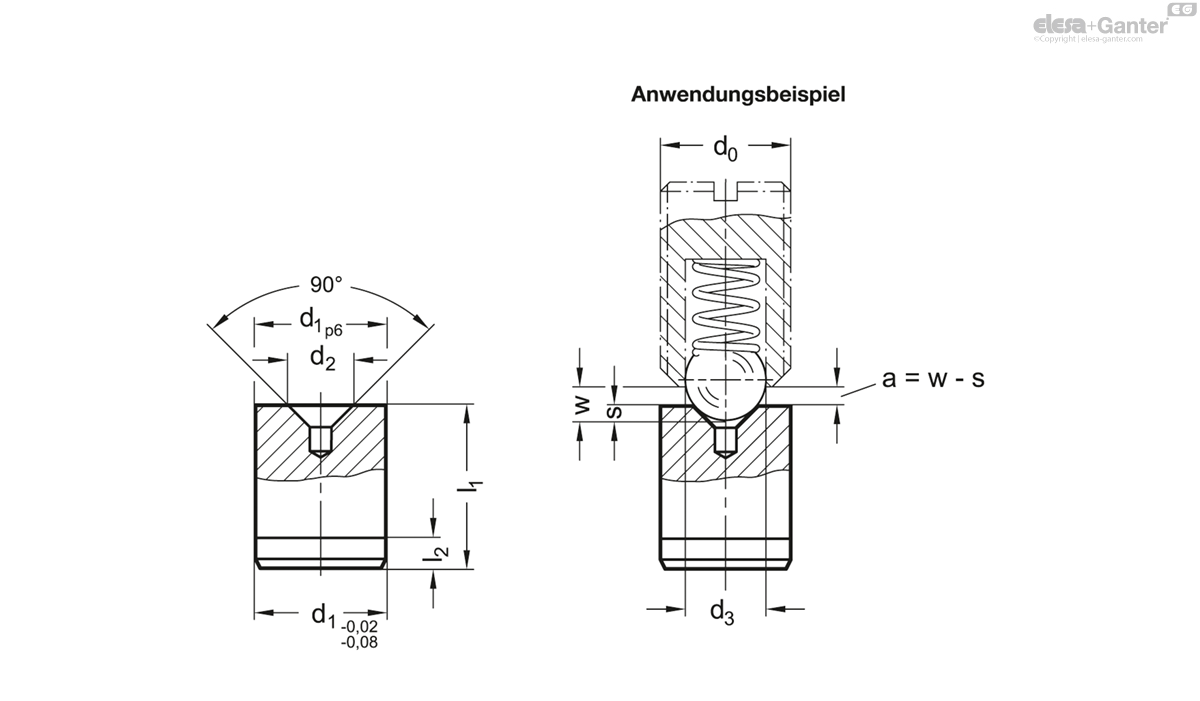
GN 249.1
|
Katalog
|
d1 p6
|
d2
|
d3 Kugel-Ø
federnde Druckstücke |
l1 ±0.05
|
l2
|
s≈ Für
GN 615 GN 615.2 GN 615.3 GN 615.5 GN 815 GN 815.1 |
s≈ Für
GN 615.8 GN 615.9 |
s≈ Für
GN 614 GN 614.2 GN 614.5 |
s≈ Für
GN 614.3 |
s≈ Für
GN 614.8 |
s≈ Für
GN 615.1 GN 615.4 |
s≈ Für
GN 616 GN 616.1 |
|
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
4
|
1.8
|
*
|
5
|
1.5
|
M 4=0.4
|
M 6=0.4
|
Ø 3=0.4
|
Ø 3.5=0.4
|
Ø 5=0.4
|
M 5=0.4
|
M 5=0.4
| ||
|
6
|
2.5
|
*
|
8
|
1.5
|
M 5=0.7 M 6=0.5
|
M 8=0.5
|
Ø 4=0.7 Ø 5=0.4
|
Ø 4=0.7 Ø 5=0.5
|
Ø 6=0.5
|
M 6=0.8 M 8=0.5
|
M 6=0.8 M 8=0.5
| ||
|
8
|
3.5
|
*
|
10
|
2
|
M 8=0.8
|
M 10=0.8
|
Ø 6=0.7
|
Ø 6=0.8
|
Ø 8=1.5
|
M 10=0.8
|
M 10=1
| ||
|
10
|
4.5
|
*
|
12
|
2
|
M 10=1
|
M 12=0.9
|
Ø 8=0.9
|
Ø 8=1
|
Ø 10=0.9
|
M 12=1
|
M 12=1
| ||
|
12
|
6
|
*
|
14
|
2.5
|
M 12=1.4
|
M 16=1.2
|
Ø 10=1.4
|
Ø 10=1.4
|
Ø 12=1.2
|
M 16=1.2
|
M 16=1.5
| ||
|
16
|
7.5
|
*
|
18
|
2.5
|
M 16=1.7
|
-
|
Ø 12=1.7
|
Ø 12=1.7
|
-
|
M 20=1.7
|
M 20=1.7
| ||
|
20
|
8.5
|
*
|
22
|
3
|
M 20=1.8
|
-
|
-
|
-
|
-
|
M 24=1.6
|
-
|
* siehe federnde Druckstücke
Stahl
gehärtet und geschliffen
Raststücke GN 249.1 werden in Verbindung mit federnden Druckstücken eingesetzt, wenn eine verschleißarme und genaue Arretierung erforderlich ist.
Für eine optimale Arretierung der federnden Druckstücke sollte der maximale Abstand a zwischen dem Raststück und dem federnden Druckstück nicht überschritten werden. Berechnet wird der maximale Abstand a aus der Differenz zwischen dem Federweg w des ausgewählten Druckstücks und der Eindringtiefe s der Kugel in die Senkung.
Insbesondere empfiehlt sich ihre Verwendung bei Druckstücken mit verstärktem Federdruck.
Verwandte Produkte
GN 250
Raststücke
für federnde Druckstücke
GN 513
Federelemente
GN 614.2
Federnde Druckstücke
zum Einpressen, Kugel beidseitig
GN 615.1-B/BS
Federnde Druckstücke
Stahl / Edelstahl, mit Bolzen / Schlitz
GN 615.8-K/KS
Federnde Druckstücke
Stahl / Edelstahl, Kugel gleitgelagert, mit Schlitz